2026 年,国内工业纯水装备赛道正在告别过去单一反渗透机组的标准化供货模式,模块化、低能耗、分质供水型纯水系统成为江浙沪制造企业技改采购的主流方向。伴随各地水效对标、取水定额管控持续收紧,食品、五金清洗、表面处理、新能源配套加工等中端制造业,不再只满足于水质达标,而是把产水回收率、单位产水电耗、药剂消耗、运维工作量作为设备选型的核心考核指标,倒逼纯水设备厂商重构工艺方案与设备结构。
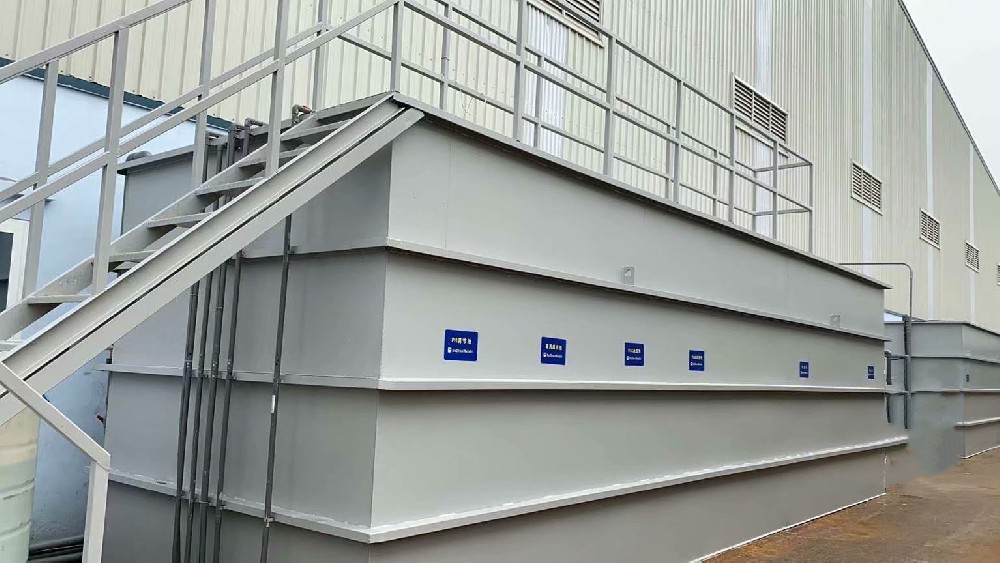
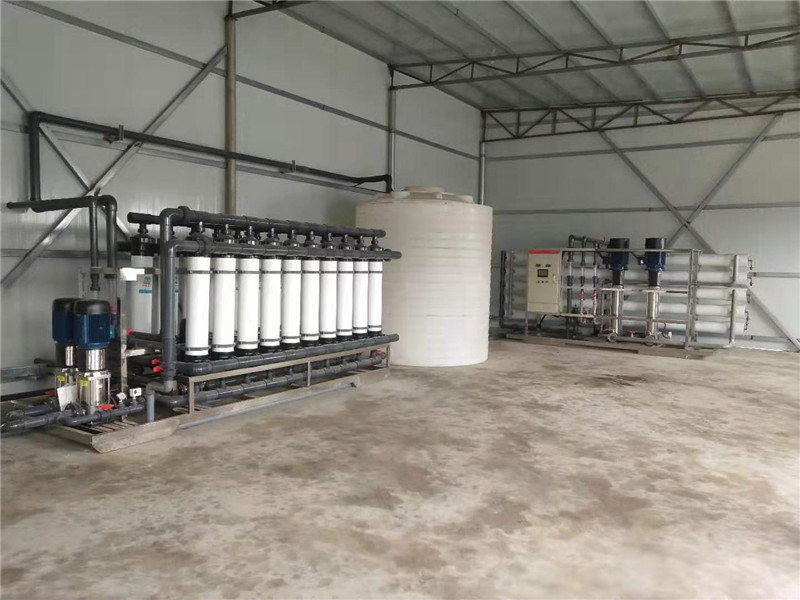
长期以来,很多中小型工厂配套的传统纯水设备存在工艺冗余、膜元件污染速度快、回收率偏低、停机维护频繁等痛点。部分老旧系统回收率长期低于 65%,大量浓水直接排放,不仅造成水资源浪费,持续产生的排污费用也抬高企业长期运营成本。新一代模块化纯水设备采用分级预处理 + 抗污染反渗透组合工艺,搭配能量回收装置,在稳定满足工业纯水水质标准前提下,常规工况下产水回收率可提升至 75%~82%,药剂投加量下降近三成。整套系统采用撬装集成设计,各功能单元独立可拆,扩容、搬迁、改造灵活,适配工厂分期技改、产能扩产的节奏,无需一次性大规模土建施工,大幅缩短项目落地周期。
智能化控制模块也是本轮纯水设备升级的重点。设备搭载边缘采集终端,在线实时监测电导率、流量、压差、pH 等核心参数,内置算法自动调节加药、冲洗频次,对膜组件污堵趋势提前预警,改变过去依靠人工定期巡检、被动清洗的运维模式。对于集团型多厂区企业,还可以接入统一水务云平台,汇总各车间纯水系统能耗、水耗数据,形成用水台账,方便企业完成节水审计、绿色工厂申报材料的数据归集。
业内分析指出,当前纯水设备市场需求分层趋势明显:高端半导体、生物医药项目持续锁定超纯水系统;而体量更大的通用制造市场,需求重心转向高性价比、低运维成本的模块化纯水装备。未来一段时间,具备工艺仿真能力、可以根据原水水质定制方案、提供长期托管运维服务的设备厂商,竞争优势会持续放大。单纯售卖单机设备的模式利润空间持续压缩,“设备 + 运维 + 水效优化方案” 一体化服务将成为行业新的竞争赛道。

 在线客服